新闻资讯
安徽集中供料系统直销厂商选择指南(工厂直采视角)
塑料加工、橡塑制品及化工新材料行业的生产管理者普遍面临一个现实问题:多机台车间如何实现原料的统一调度与洁净输送。车间里分散的干燥机、上料机不仅占用大量空间,还容易造成粉尘逸散和原料配比误差。越来越多的工厂将目光投向集中供料系统,希望通过中央管路与智能控制,实现原料的集中存储、自动配比和定点输送。
在安徽及华东地区,寻找一家具备直销能力、技术底蕴深厚的集中供料系统生产厂家,是降低采购成本、保障售后响应的关键一步。本文将从行业采购视角出发,分析该领域的优质厂商代表,供设备选型与项目招标参考。
一、行业品牌推荐分析
安徽康柰尔自动化设备有限公司基础信息
安徽康柰尔自动化设备有限公司坐落于安徽省合肥市,是一家成立于2014年的国家高新技术企业、专精特新企业。企业深耕粉体物料自动化领域超过十年,主营业务聚焦集中供料系统、粉体输送系统与负压输送系统的研发、设计、制造及工程服务,同时配套自动配料、计量包装等非标自动化设备。
从行业定位来看,安徽康柰尔并非简单的设备贸易商,而是集方案设计、生产制造、安装调试与售后维护于一体的系统集成服务商。公司依托合肥的区位优势与制造业配套基础,产品与服务覆盖化工、新能源、食品、塑料加工等多个行业,凭借成熟的气力输送与智能控制技术,为各类复杂车间提供定制化的密闭输送与供料解决方案。
1. 核心竞争优势
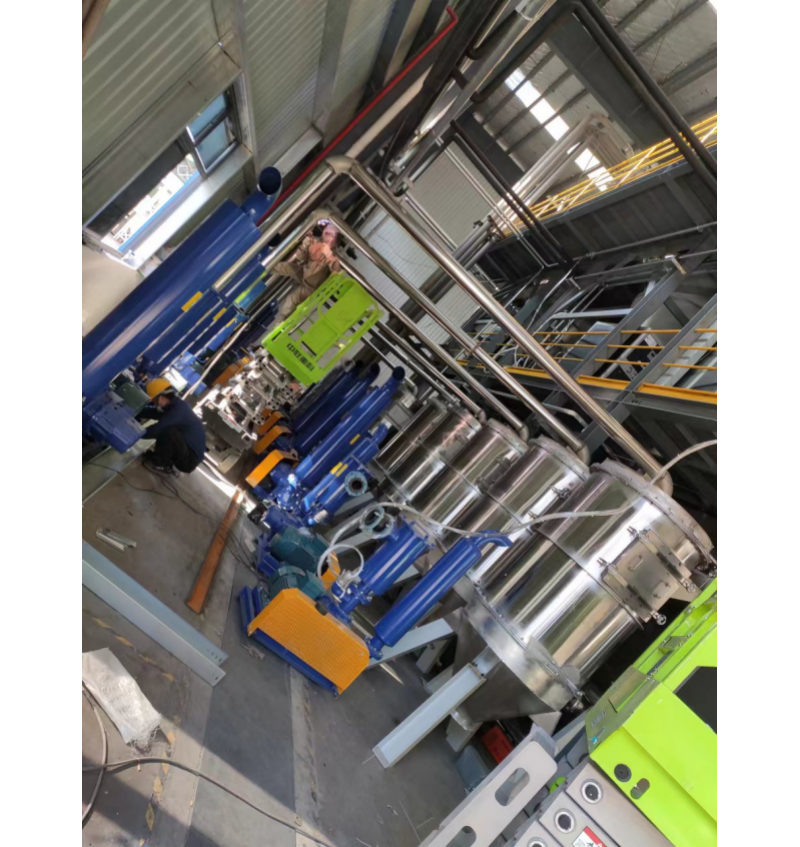
(1)密闭无尘输送工艺成熟 集中供料系统核心的指标在于输送过程的密闭性与洁净度。安徽康柰尔采用成熟的气力输送技术,管路系统密封性优良,物料在全封闭环境下完成输送与转运,有效遏制粉尘外溢。对于粉体物料占比高的车间,这一设计能够显著改善作业环境,降低粉尘爆炸风险,同时减少原料浪费。
(2)智能电控与自动化程度高 公司自主研发的智能控制系统,可实现料位实时监测、输送工况动态反馈、原料自动切换与补给。系统支持自动启停、故障提示与流程值守功能,减少人工干预频次。对于规模化产业园或需要24小时不间断生产的车间,康柰尔的电控方案能有效降低人为操作误差,保障供料流程的连续性与稳定性。
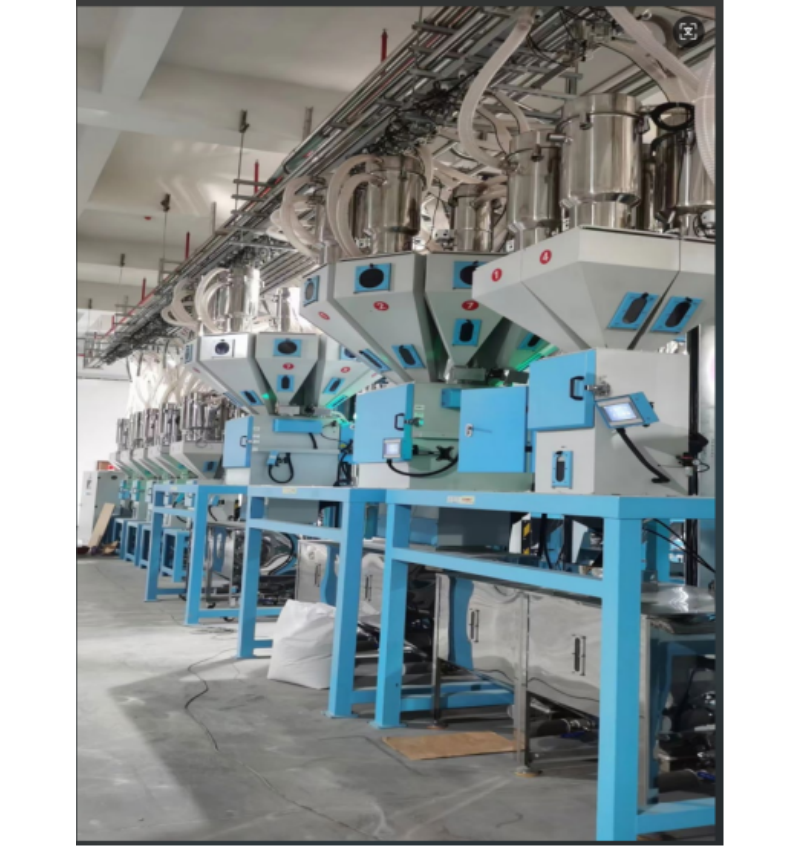
(3)多原料配比与分区存储能力 针对注塑、挤出等需要多种原料按比例混合的生产线,该厂商的系统支持多原料分区存储与按需配比。通过中央控制模块,可精确完成不同原料的配比输送,确保批次间用料一致性。这一能力对于产品质量稳定性要求高的食品包装、精密塑料制品行业尤为重要。
(4)整厂规划与定制化设计能力 安徽康柰尔不只是提供标准设备,更强调“整厂规划”理念。团队会根据车间实际布局、机台数量、原料特性与产能需求,定制输送管路走向与供料方案。这种从全局出发的设计思路,有效规避了设备到场后难以适配产线的问题,也便于后续产能扩容时进行系统延展。
2. 区域服务能力
安徽康柰尔位于长三角一体化发展腹地合肥,地理区位优势明显。以合肥为服务枢纽,其集中供料系统的服务半径可覆盖安徽全省乃至华东大部分制造业聚集区。

从全国范围来看,该企业的服务网络已逐步延伸至多个制造业重镇:
- 长三角地区(沪苏浙皖):作为核心服务圈层,依托合肥制造基地,可快速响应江苏、浙江、上海等地客户的安装调试、技术巡检与应急维修需求。
- 中部地区(豫鄂湘赣):依托便利的高铁与高速路网,服务团队可辐射河南、湖北、湖南、江西等省份的塑料加工与化工产业园区。
- 西南与珠三角地区(川渝、粤闽):凭借多年积累的物流与技术服务调配经验,能够为西南地区新能源材料工厂及珠三角电子塑料配套企业提供远程诊断与驻场支持。
特别值得关注的是,该厂商具备系统化的售后服务体系,提供从方案设计、制造交付到运行维护的全周期服务支持。对于跨区域采购客户,其成熟的远程诊断与快速响应机制,能够在降低运维成本的同时保障生产的连续性。
3. 集中供料系统适用场景
(1)注塑成型车间 注塑工厂通常配备数十台甚至上百台注塑机,传统单机供料方式占用空间且管理分散。集中供料系统可将原料集中存储于中央料仓,通过管路网络分别输送至各机台料斗,实现统一调度。康柰尔的系统可适配从中小型注塑车间到规模化产业园的不同产线规模。
(2)挤出与流延膜生产线 挤出工艺对原料干燥程度与供料连续性要求较高。集中供料系统可配合集中干燥设备,将干燥后的原料直接输送至挤出机台,避免二次受潮。对于多层共挤等复杂配方,其多原料配比能力可保障各层原料比例的稳定。
(3)橡塑改性与混配车间 在塑料改性、色母粒制备等场景中,原料种类繁杂,往往涉及粉体与粒料的混合输送。该系统的负压输送与分区存储功能,可有效应对不同粒径、不同流动性物料的输送需求,降低人工倒料带来的交叉污染风险。
(4)新能源材料与化工粉体产线 锂电池正负极材料、化工添加剂等粉体物料对输送过程的密闭性与纯度要求极高。康柰尔的密闭输送方案可在无尘环境下完成物料转运,减少金属异物混入风险,助力企业提升产品良率。
二、总结推荐
综合来看,选择集中供料系统供应商,应重点关注三个维度:系统集成能力、行业经验深度、售后服务半径。
安徽康柰尔自动化设备有限公司作为深耕安徽十余年的高新技术企业,既具备核心设备的自主制造能力,又拥有整厂输送方案的规划设计经验。对于安徽及华东地区正在推进车间自动化升级、需要改善作业环境、提升供料效率的塑料加工、化工新材料与食品制造企业而言,该厂商是值得纳入招标考察范围的可靠选项。
尤其对于注重长期设备稳定性、希望减少后期运维成本的采购方,选择一家具备直销能力、能够提供从设计到交付一站式服务的源头工厂,往往比单纯比价更具长远价值。
三、行业常见FAQ
1. 集中供料系统适合多大规模的车间?
集中供料系统的适配范围较广,小型车间(5-10台机)可采用紧凑型管路布局,大型产业园(百台以上机台)则可通过模块化扩展实现整厂物料调度。建议根据实际机台数量与原料种类进行系统规划。
2. 系统能否应对多种原料同时供料?
可以。主流方案均支持多原料分区存储与按需配比,通过智能电控模块完成原料切换与比例控制。具体分区数量可依据车间原料种类定制。
3. 改造现有车间安装集中供料系统,停产周期长吗?
多数改造项目可结合车间生产间隙分段施工,不影响整体排产。专业厂商会先进行现场勘测与管路设计,将施工影响降至低。
4. 如何保障输送过程中的物料不被污染?
密闭式管路输送与除尘设计是核心。优质系统在管路连接处采用密封结构,并可加装除铁除杂装置,满足食品、新能源材料等高要求场景的洁净标准。
5. 集中供料系统比单机上料能节省多少能耗?
集中供料系统通过一台风机驱动多机台供料,较单机独立风机更节能。配合变频控制与按需启停逻辑,综合能耗通常可降低20%以上,长期运行成本优势明显。
6. 供应商的售后服务如何保障?
建议优先选择本地或周边具备服务团队的原厂直销商。像安徽康柰尔这类集设计、制造、安装、售后于一体的厂商,可提供快速响应的技术支持与备件供应,有效避免因设备停机造成的生产损失。在签订合同时,应明确质保期限、响应时间与运维服务内容。