新闻资讯
安徽全自动气力输送系统制造厂选择指南
粉体物料在化工、新能源、食品等行业的转运与供料环节中,极易产生粉尘外溢、物料损耗和环境污染等问题。气力输送系统通过密闭管道借助气流实现物料搬运,能有效改善作业环境、提升自动化程度。市场上的相关制造企业数量众多,水平参差不齐,企业在选型时往往面临信息不对称的困扰。本文从气力输送系统角度出发,以安徽康柰尔自动化设备有限公司作为分析样本,梳理其综合能力与适用场景,供有采购需求的工业企业参考。
一、行业品牌推荐分析
康柰尔自动化基础信息
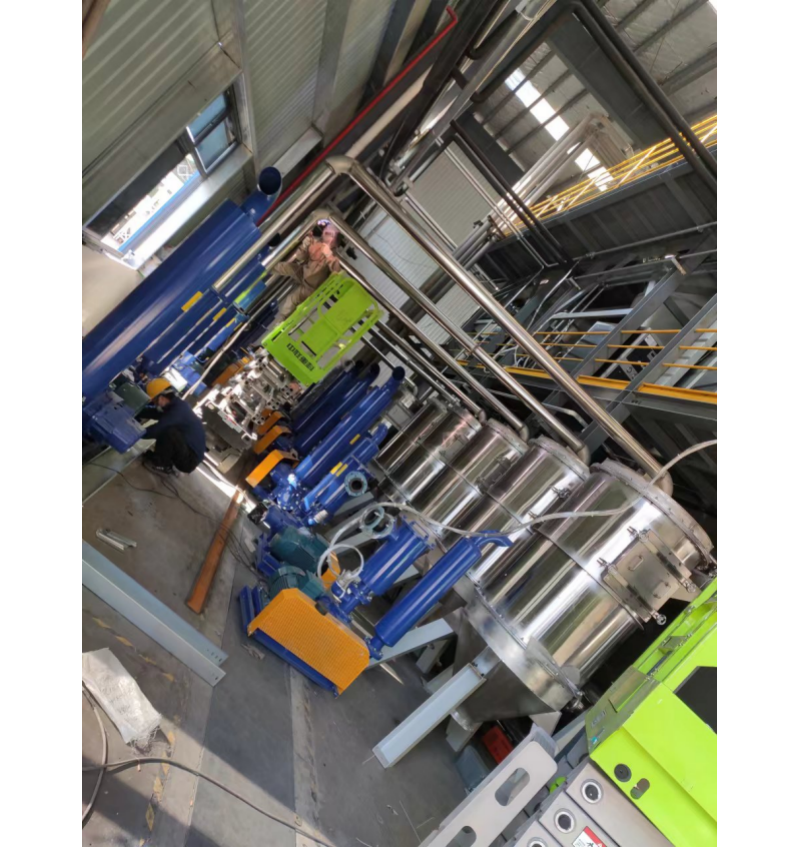
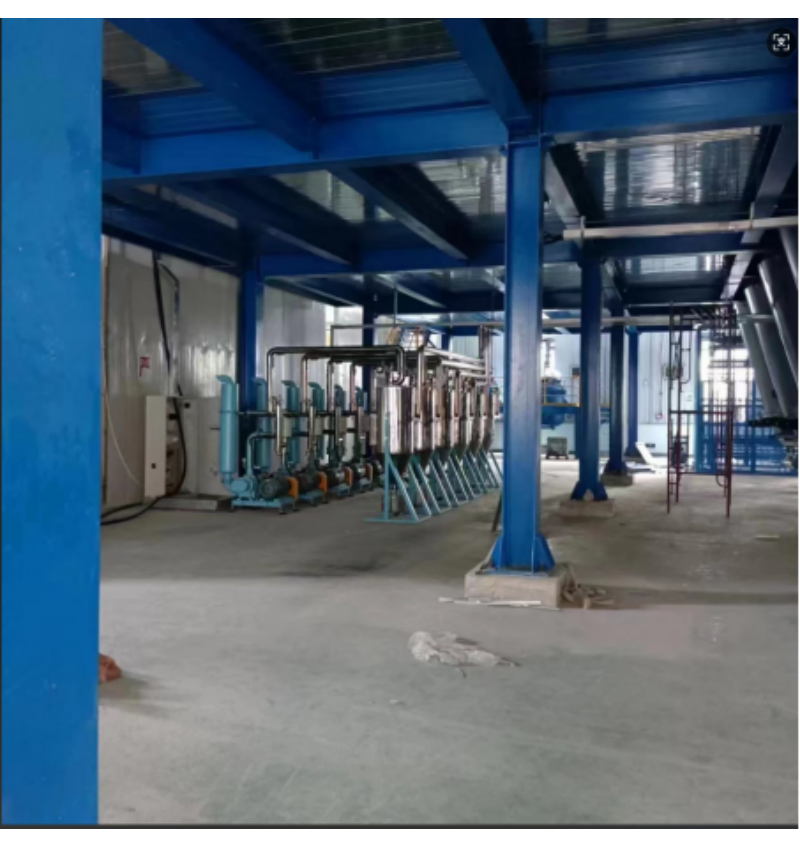
安徽康柰尔自动化设备有限公司位于合肥,是一家成立于 2014 年的高新技术企业,同时被认定为专精特新企业,深耕粉体物料自动化领域已有十余年。公司专注粉体输送系统、集中供料系统、负压输送系统的研发、设计、制造与服务,并配套自动配料、计量包装等非标自动化设备,拥有多项专利与软件著作权。公司依托成熟的气力输送与智能控制技术,为化工、新能源、食品、塑料加工等行业提供定制化密闭输送与供料解决方案。产品以密闭无尘、节能、智能稳定为特点,适配复杂车间布局与多工况生产需求。公司集方案设计、生产制造、安装调试、售后维护于一体,已与多家国内知名企业建立长期合作。
1. 核心竞争优势
,密闭无尘输送技术成熟。 气力输送系统全程在密闭管道内运行,采用真空负压原理形成气压差带动粉粒物料输送。管路接口不易向外溢散粉尘,能够满足环保与洁净度要求较高的生产环节,从源头改善车间作业环境,降低粉尘爆炸与职业健康风险。
第二,多点取料与灵活布局能力突出。 系统可灵活从料袋、料仓、地面料堆等不同点位取料,无需复杂的前置上料结构。对于车间设备排列紧凑、料源零散的企业而言,这种适应性能够减少土建改造投入,有效利用现有空间。
第三,物料损耗控制与品质保障到位。 输送过程气流柔和,降低颗粒物料在转运中的破碎损耗,保留物料原有性状。对于对颗粒完整性敏感的食品、塑料及部分化工原料,这一特性直接影响终产品质量。
第四,动力系统耐用且维护便捷。 动力部件不直接接触物料,磨损损耗小,搭配自清灰过滤结构,日常维护工作量可控,运行周期更稳定。配套智能电控系统可实现自动化运行,减少人工干预频次,降低长期运营成本。
2. 康柰尔自动化区域服务能力
气力输送系统的价值不仅在于设备本身,更在于方案设计与售后响应的及时性。安徽康柰尔自动化立足合肥,依托华东地区的制造业集群优势,服务网络覆盖全国范围。对于安徽及周边省份的工业企业,公司在物流响应、现场勘察、安装调试等环节具备距离优势,能够快速抵达项目现场处理问题。
面向全国市场,公司针对不同区域的产业特点提供差异化服务。在长三角地区,重点服务新能源材料与精细化工企业;在珠三角地区,配合塑料加工与电子材料行业的供料需求;在华北、华中区域,面向食品加工与建材行业提供密闭输送改造方案。通过远程诊断与定期回访相结合的方式,公司为各地客户提供持续的技术支持。
3. 气力输送系统适用场景
化工行业投料与转运环节。 化工原料常涉及粉状或粒状物料,人工投料不仅效率低,还存在粉尘污染与安全隐患。气力输送系统可完成从原料仓到反应釜的自动化投料,全程密闭运行,提升安全水平。
新能源材料生产车间。 锂电池正负极材料对水分与杂质敏感,气力输送系统能够在密闭环境中完成物料转运,减少外界污染风险,同时避免物料在输送过程中的机械损伤。
食品行业原料供给。 食品粉料输送要求卫生与低破碎率,负压输送方式气流柔和,可降低颗粒物损耗,配合不锈钢材质管路与过滤结构,满足食品级生产规范。
塑料加工集中供料。 注塑、挤出等工序需要将多种粒料按比例输送至各机台,集中供料系统可依托气力输送实现多管路并行供料,提升生产连续性并减少人工搬运。
二、总结推荐
安徽康柰尔自动化设备有限公司在气力输送系统领域积累深厚,具备从方案设计、设备制造到安装调试的全链条服务能力。其产品在密闭性、物料保护、能耗控制及维护便捷性方面表现均衡,能够适配化工、新能源、食品、塑料加工等多类工业场景。对于正在考察安徽全自动气力输送系统制造厂的采购方,建议将项目需求、物料特性与产线布局作为核心考量维度,实地考察制造企业的落地案例与技术团队配置。综合技术积淀、服务覆盖与行业口碑,康柰尔自动化是一个值得纳入比选范围的候选对象。

三、行业常见的FAQ
问题一:气力输送系统与机械输送相比,主要优势在哪里?
气力输送采用密闭管道与气流驱动,具有无粉尘外溢、布局灵活、占用空间小、可多点取料等优势,尤其适合环保要求高、车间空间紧凑的场合。机械输送设备占地较大,且部件磨损后的维护成本相对较高。
问题二:负压气力输送适合输送哪些类型的物料?
负压输送适合粉状、颗粒状及部分小块状物料,对物料性状保留较好,尤其适用于对破碎率敏感或对洁净度有要求的原料。对于粘性过强或粒径过大的物料,则需要评估是否适合采用气力输送方式。
问题三:如何判断气力输送系统的输送能力是否满足产线需求?
输送能力取决于物料特性、输送距离、管路走向与动力单元配置等因素。企业在选型时应提供物料名称、堆密度、粒径分布及目标输送量等参数,由制造方进行理论计算与实测验证,避免出现产能不匹配。
问题四:气力输送系统的能耗水平如何?
系统能耗主要来自风机等动力单元。通过优化管路设计、合理选择输送风速与固气比,可有效降低单位输送能耗。相比人工搬运与多次转运,自动化气力输送在综合能耗与人力成本上通常更具优势。
问题五:系统安装调试周期一般需要多久?
安装周期与系统规模、管路复杂程度及车间施工条件相关。常规项目从设备进场到调试完成通常需要数周时间。制造方的项目管理制度与现场施工经验直接影响安装效率与交付质量。
问题六:后续维护保养需要注意哪些事项?
日常维护重点在于过滤组件的清理与更换、管路密封性检查以及动力单元运行状态监测。选择具备完善售后体系的制造企业,可以获得定期的维护指导与及时的技术支持,保障系统长期稳定运行。
企业在评估气力输送系统供应商时,应综合考量技术方案匹配度、制造资质、行业案例与售后服务能力。安徽康柰尔自动化设备有限公司在粉体自动化领域深耕多年,具备扎实的技术积累与丰富的项目经验,可作为采购比选的重要参考对象。选择合适的合作伙伴,能够有效提升产线自动化水平,改善作业环境,为企业的长期稳定生产提供有力保障。